Il ne s'agit pas d'une présentation de l'ensemble de notre calendrier de production — notre guide de visite d'usine, du dessin CAD au chargement des conteneurs couvre l'ensemble du processus de 35 jours, le contrôle qualité (QC) n'étant qu'une étape parmi d'autres. Celui-ci se penche en détail sur cette seule étape : les critères réels de réussite/échec, la méthode d'échantillonnage et la procédure lorsqu'une unité échoue.
Chaque unité est gonflée à sa pression de service nominale et maintenue pendant une période fixe — généralement 24 heures — tout en surveillant la chute de pression. Une fuite lente qu'un contrôle visuel de cinq minutes raterait complètement apparaît clairement sur une journée entière. Le seuil de réussite n'est pas une perte de pression nulle (une certaine baisse due au changement de température ambiante est normale) ; il s'agit d'un taux de chute maximal étalonné en fonction de la taille de l'unité et de son type de construction. Une unité qui chute plus rapidement que ce seuil est retirée pour une réinspection couture par couture avant d'être validée ou rejetée.
L'inspection visuelle détecte les défauts évidents — soudures incomplètes, espaces visibles, décoloration indiquant des dommages thermiques pendant le soudage. Mais l'inspection visuelle seule ne détecte pas les coutures qui ont l'air correctes mais dont la force de liaison est réduite en dessous. C'est pourquoi chaque unité subit également un test de traction physique à plusieurs points le long de sa longueur, et pas seulement aux extrémités où les inspecteurs savent qu'il faut regarder. Une couture qui réussit visuellement mais échoue au test de traction à un seul endroit renvoie l'ensemble du panneau au poste de soudage. La méthode de construction elle-même a également son importance ici — notre guide sur la technologie drop-stitch par rapport à la construction étanche traditionnelle explique pourquoi certaines fabrications nécessitent intrinsèquement plus de coutures que d'autres.
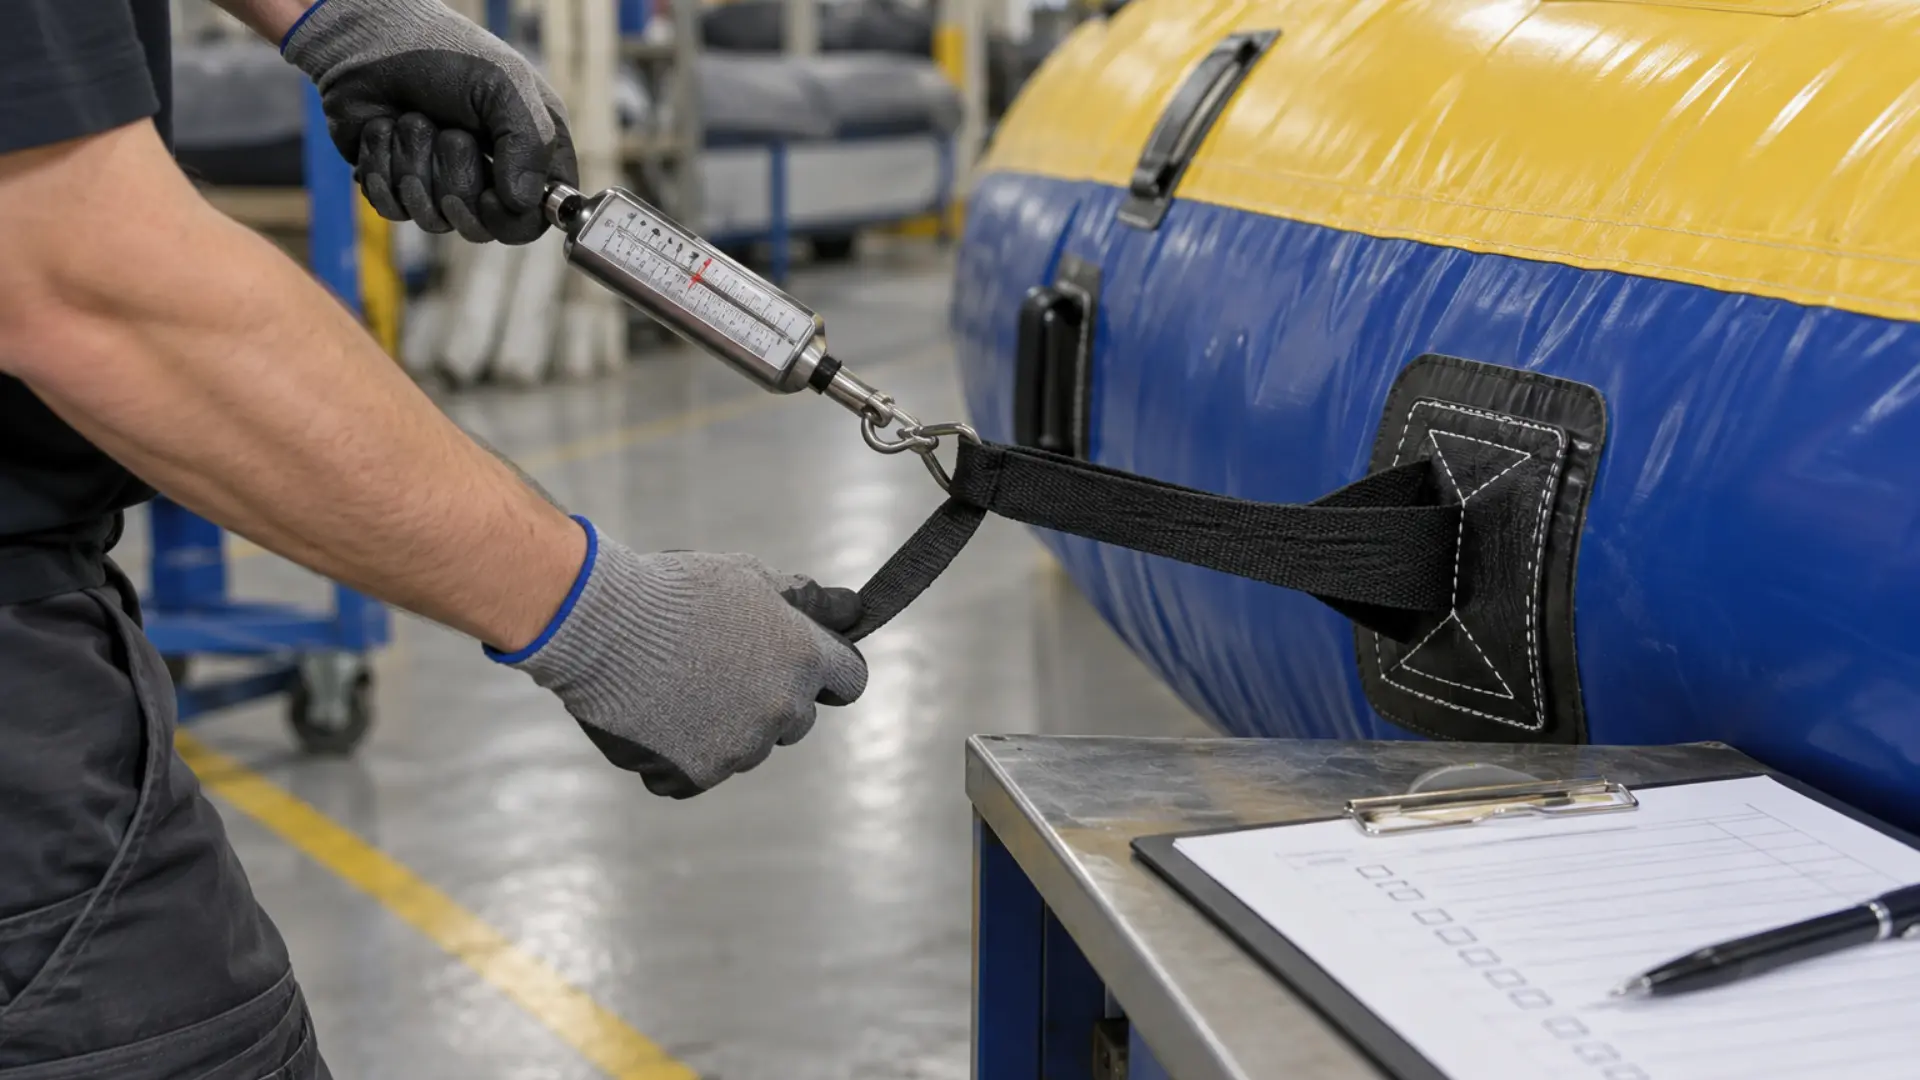
Les boucles d'ancrage sont soumises à un test de traction avec un seuil de poids bien supérieur à leur charge de travail nominale, et nous testons un pourcentage défini de points d'ancrage par unité plutôt que de nous fier uniquement à ceux qui ont l'air les plus fragiles à l'œil nu — les points faibles ne sont pas toujours identifiables visuellement. Pour les unités plus grandes comportant un plus grand nombre de points d'ancrage, cela s'apparente davantage à un échantillonnage statistique ; pour les unités plus petites, nous testons chaque point individuellement, car le nombre total est suffisamment faible pour rendre le test complet pratique.
Chaque souffleur subit un test fonctionnel vérifiant la pression de sortie, le bruit du moteur (un contrôle acoustique pour détecter les problèmes de roulement qu'une fiche technique ne relèvera pas) et la durée de fonctionnement continu en charge avant d'être emballé avec l'unité. Cette étape est distincte du test de pression de la structure gonflable elle-même — une structure peut réussir son test de maintien de pression avec un souffleur présentant encore un défaut mécanique, c'est pourquoi les deux tests ne sont jamais combinés en une seule décision de réussite/échec. Pour les acheteurs évaluant directement les spécifications des souffleurs, notre guide sur la pression d'air et la gestion du PSI couvre les seuils de sortie et de sur-gonflage par rapport auxquels ces tests sont effectués.
Une couture défectueuse est renvoyée en retouche si le défaut est localisé et réparable — resouder une section spécifique est standard et ne nécessite pas de mettre le panneau au rebut. Un échec indiquant un problème systémique (un lot de panneaux échouant tous au même endroit, suggérant un problème de matériau ou de processus plutôt qu'un défaut isolé) déclenche le blocage de tout le lot jusqu'à ce que la cause profonde soit identifiée, et non pas seulement une correction sur l'unité signalée. Les unités présentant des dommages structurels irréparables sont mises au rebut plutôt que d'être expédiées avec une dérogation documentée, quelles que soient les pressions du calendrier de production.
Le dossier de contrôle qualité de chaque unité (résultats du test de pression, résultats d'échantillonnage des tests de traction, journal des tests du souffleur) est compilé dans un rapport de lot QC qui est expédié avec le conteneur et disponible sur demande avant l'expédition. Ce rapport est distinct des documents de certification tels que la conformité EN 14960 ou ASTM — le rapport QC constitue notre dossier de fabrication interne, tandis que les documents de certification vérifient la conformité à une norme externe.
Toutes les usines testent-elles selon les mêmes seuils de réussite/échec ?
Non. Les seuils de chute de pression, les objectifs de poids pour les tests de traction et les pourcentages d'échantillonnage varient d'une usine à l'autre, et les producteurs à bas coût omettent parfois complètement les tests de traction au profit d'un contrôle purement visuel. Les acheteurs qui souhaitent des garanties à ce sujet doivent demander le format réel du rapport QC avant de commander, et non pas se contenter d'une assurance générale du type "nous faisons du contrôle qualité".
Le test de 100 % des coutures par rapport à l'échantillonnage a-t-il un impact sur le prix ?
Le test de traction complet de toutes les coutures sur chaque unité demande plus de main-d'œuvre que l'échantillonnage. Il est donc généralement réservé aux unités de plus grande valeur ou critiques pour la sécurité, tandis que l'échantillonnage est la norme pour les séries de production à grand volume, où l'échantillonnage statistique offre une confiance adéquate sans tester chaque couture individuellement.
Un acheteur peut-il demander à voir le processus de contrôle qualité directement ?
Oui — les services d'inspection tiers et les audits qualité du côté de l'acheteur pendant la production sont courants pour les commandes plus importantes, et une usine qui résiste à ce type de transparence doit être considérée comme un signal d'alarme, peu importe ce que prétend sa propre documentation QC.
Si la documentation QC est importante pour votre prochaine commande, demandez un exemple de rapport QC avant le début de la production afin de savoir exactement ce qui est testé et enregistré sur vos unités spécifiques.